 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Extrusion de tuyaux en PVC : pourquoi un faible couple n'est-il pas synonyme de haute qualité ?
Ningbo Fangli Technology Co., Ltd.est unfabricant d'équipements mécaniquesavec plus de 30 ans d'expérience danséquipement d'extrusion de tuyaux en plastique, nouvelle protection de l'environnement et nouveaux équipements de matériaux. Depuis sa création, Fangli a été développé en fonction des demandes des utilisateurs. Grâce à l'amélioration continue, à la R&D indépendante sur la technologie de base et à la digestion et à l'absorption de la technologie de pointe et d'autres moyens, nous avons développéLigne d'extrusion de tuyaux en PVC, Ligne d'extrusion de tuyaux PP-R, Ligne d'extrusion d'alimentation en eau/tuyau de gaz PE, qui a été recommandé par le ministère chinois de la Construction pour remplacer les produits importés. Nous avons gagné le titre de « Marque de première classe dans la province du Zhejiang ».
Dans le processus d'extrusion de tuyaux en PVC, de nombreuses anomalies de traitement sont souvent attribuées à tort àlubrification insuffisante. Lorsque le couple augmente, que l'écoulement de la matière fondue devient instable ou que la surface du tuyau devient rugueuse, la réaction immédiate dans de nombreuses usines est d'ajouter davantage de lubrifiant. À court terme, le couple diminue, le flux de matériaux s'améliore et la chaîne de production fonctionne plus facilement, ce qui permet de conclure facilement que le problème a été résolu.
Une lubrification excessive n’est généralement pas intentionnelle mais se développe plutôt progressivement grâce à des ajustements répétés du processus. Lorsque la chaîne de production est confrontée à des fluctuations de pression, à des surfaces rugueuses, à des bourrages occasionnels de matériaux, à une mauvaise fusion ou à une charge d'extrusion accrue, les opérateurs ont tendance à ajouter progressivement du lubrifiant. La production initiale devient en effet plus fluide. Cependant, lorsque l'effet lubrifiant devient trop fort, les particules de résine ont tendance à glisser excessivement à l'intérieur du fût avant d'être complètement fondues. Cela conduit à une vitesse de fusion réduite, à une cohésion réduite à l'état fondu, à une plastification instable et, par conséquent, à une fenêtre de traitement plus étroite. Étant donné que l’équipement semble toujours fonctionner correctement, de tels problèmes sont souvent difficiles à détecter rapidement dans l’atelier.
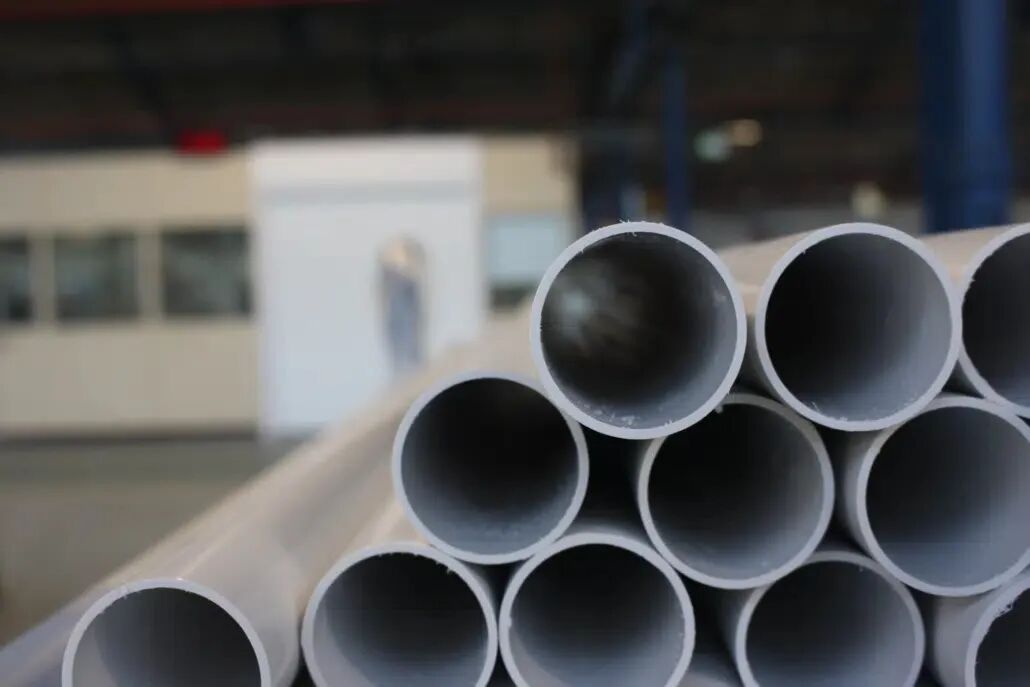
Une autre idée fausse courante est que « un couple plus faible signifie une meilleure lubrification ». En réalité, l’extrusion du PVC repose sur des processus de fusion et de cisaillement contrôlés. Une lubrification excessive affaiblit l'action de cisaillement efficace de la vis, ce qui entraîne un transfert d'énergie insuffisant pour la fusion. Bien que le matériau s'écoule plus facilement, cela peut facilement provoquer une fusion incomplète, des surfaces ternes ou blanchâtres, un dimensionnement sous vide instable, une résistance aux chocs réduite, des fluctuations de l'épaisseur des parois, une résistance insuffisante des lignes de soudure, une instabilité dimensionnelle et une accumulation de matrice, particulièrement prononcée lors de l'extrusion à grande vitesse.
Pour les formulations de CaCO₃ hautement chargées, ce problème devient encore plus important. La grande quantité de charge affaiblit la liaison efficace entre les particules de résine, tandis qu'un excès de lubrifiant réduit encore l'efficacité de la fusion. Cela entraîne une plastification plus lente, des fluctuations de la pression de fusion, une diminution de la résistance à la fusion, des propriétés mécaniques fragiles et une cohérence réduite du traitement entre les différentes équipes. Certaines usines, dans le but d'améliorer la fluidité, continuent d'ajouter davantage de lubrifiant, éloignant par inadvertance la formulation de l'équilibre optimal de traitement. C'est une raison importante pour laquelle de nombreuses formulations de tuyaux en PVC hautement chargés, bien que faciles à démarrer, ont du mal à maintenir une production stable à long terme.
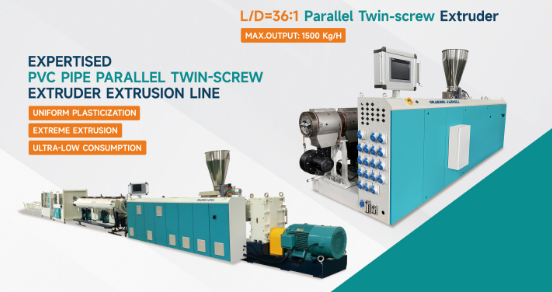
Par conséquent, la lubrification ne peut être évaluée indépendamment de l’ensemble du système de traitement. Son efficacité est conjointement influencée par plusieurs facteurs, notamment la teneur en charges, l'ACR, le CPE, le système de stabilisation, la géométrie des vis, la vitesse d'extrusion, le profil de température et la conception de la filière. Le même schéma de lubrification qui fonctionne bien dans un système à faible charge peut déclencher une fusion inadéquate dans un système très rempli.
Les transformateurs expérimentés ne se soucient pas de savoir « quel lubrifiant est le plus puissant », mais plutôt de savoir si « le système de lubrification maintient l'équilibre de fusion optimal ». Une excellente formulation de PVC ne recherche pas le couple le plus bas possible ; au lieu de cela, il vise le meilleur équilibre entre la qualité de la fusion, l’écoulement de la matière fondue, la stabilité du traitement et les propriétés mécaniques. Dans la production réelle, un faible couple n'est qu'un indicateur de processus et non un indicateur de qualité. Le véritable objectif est toujours une fusion stable, des dimensions stables, une qualité de surface stable et une production cohérente à long terme. Après tout, une formulation qui semble offrir une meilleure fluidité aujourd’hui pourrait très bien devenir demain la source de plaintes en matière de qualité.
Si vous avez besoin de plus d'informations,Ningbo Fangli Technology Co., Ltd.vous invite à nous contacter pour une demande détaillée, nous vous fournirons des conseils techniques professionnels ou des suggestions d'achat d'équipement.
envoyer une demande
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité