 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Idées fausses courantes sur les extrudeuses à double vis : briser les croyances traditionnelles pour optimiser les processus d'extrusion
Ningbo Fangli Technology Co., Ltd.est unfabricant d'équipements mécaniquesavec près de 30 ans d’expérienceéquipement d'extrusion de tuyaux en plastique, nouvelle protection de l'environnement et nouveaux équipements de matériaux. Depuis sa création, Fangli a été développé en fonction des demandes des utilisateurs. Grâce à l'amélioration continue, à la R&D indépendante sur la technologie de base et à la digestion et à l'absorption de la technologie de pointe et d'autres moyens, nous avons développéLigne d'extrusion de tuyaux en PVC, Ligne d'extrusion de tuyaux PP-R, Ligne d'extrusion d'alimentation en eau/tuyau de gaz PE, qui a été recommandé par le ministère chinois de la Construction pour remplacer les produits importés. Nous avons gagné le titre de « Marque de première classe dans la province du Zhejiang ».
Dans l'industrie de la préparation des matières plastiques, presque toutes les pièces en plastique reposent sur un traitement sophistiqué de formulations de polymères parextrudeuses à double vis(EST). Grâce à leurs excellentes caractéristiques de mélange, leur efficacité de production élevée et leur consistance supérieure du produit,extrudeuses à double vissont devenus les leaders incontestés de la composition continue.
Cependant, bien que cette technologie soit développée depuis plus d'un siècle, de nombreux praticiens ont encore des idées fausses sur ses principes fondamentaux, ce qui conduit à des écarts lors de l'expansion des capacités ou de la production réelle. Aujourd’hui, nous allons analyser en profondeur les 5 principales idées fausses concernant les extrudeuses à double vis.
Idée fausse n°1 : les performances des doubles vis sont extrêmement sensibles à l'usure
Beaucoup pensent qu’une fois les vis usées, les performances de la machine diminueront précipitamment. La réalité est la suivante : les extrudeuses bivis sont généralement moins sensibles à l’usure que les extrudeuses monovis.
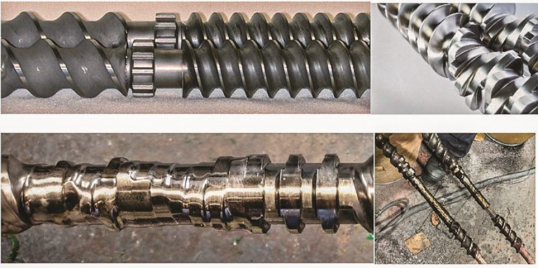
La vis ne doit pas nécessairement être aussi impeccable et brillante que l'image du haut ; mais il ne peut absolument pas s'user dans la mesure indiquée dans l'image du bas. (Source de l'image : Leistritz)
- Avantage de transport positif :Les vis jumelées co-rotatives ont un effet d'auto-essuyage unique. Les vitesses de surface opposées dans la zone d'engrenage offrent une capacité de transport positive plus forte que celle des vis simples.
- Grande tolérance à l'usure :Dans les procédés à double vis, les éléments de vis ou les revêtements de fût peuvent généralement toujours fonctionner correctement même avec une usure du diamètre de 3 à 5 %. En effet, nous pouvons ajuster indépendamment la vitesse des vis pour compenser les jeux accrus. En revanche, la limite d'usure pour les vis simples n'est généralement que de 1 à 2 %.
- Faible coût de remplacement local :Les vis jumelles utilisent une conception modulaire et modulaire. L'usure est souvent concentrée dans les zones de cisaillement et de pression élevées (environ 25 à 30 % de la longueur totale), la maintenance nécessite donc le remplacement uniquement de ces composants spécifiques.
Conseil d'expert :Les vis doivent généralement être remplacées quatre fois plus fréquemment que les barils. En effet, les pointes des vis sont constamment en contact avec le matériau, alors que la surface du canon n'entre en contact avec des éléments spécifiques qu'environ 25 % du temps.
Idée fausse n°2 : un évent peut résoudre tous les problèmes d'inondation des évents
Lorsqu'une « inondation de ventilation » se produit au niveau de l'orifice de ventilation, beaucoup ajoutent instinctivement un obturateur de ventilation. Toutefois, cela ne constitue souvent qu'un « pansement » masquant le problème et pouvant même compliquer inutilement le système.
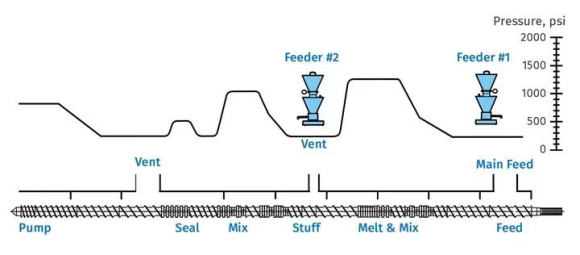
Conception de vis idéale garantissant une pression nulle aux points d’évent et d’alimentation en aval
- La conception est la clé : si la conception de la vis est inadéquate ou s'il y a une contre-pression importante dans la section de pompage, la matière fondue s'écoulera directement dans la colonne de ventilation. Un évent ne peut pas résoudre fondamentalement les inondations causées par une mauvaise conception des vis.
- Véritable objectif du Vent Stuffer : Il convient aux formulations contenant des matériaux non fondus (par exemple, des charges en poudre), empêchant ces solides de s'accumuler au niveau de l'orifice d'aération lorsqu'ils sont transportés par de la vapeur à grande vitesse.
- Analyse des causes profondes : si un évent fonctionnant normalement commence soudainement à s'inonder, la priorité doit être donnée à la vérification de l'usure des vis/barils, de la défaillance du système de refroidissement, du blocage du filtre ou de la pression élevée dans la filière, plutôt que de compter sur un poussoir d'évent.
Idée fausse n°3 : s'attendre à une évolution linéaire en une seule étape du laboratoire à la chaîne de production
"La formulation a fonctionné en laboratoire, elle fonctionnera donc certainement sur la chaîne de production." Cette hypothèse échoue souvent dans la pratique.
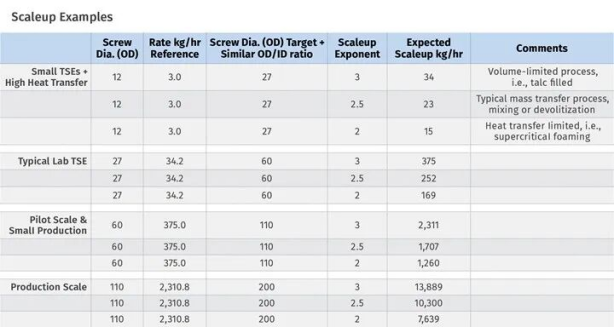
- Complexité des conditions limites : la mise à l'échelle pour la production implique plusieurs « conditions limites », notamment le volume libre, le transfert de chaleur (contrôle de la température de fusion), le transfert de masse (mélange et dévolatilisation) et les limitations de couple.
- Mise à l'échelle non linéaire : les processus limités en volume évoluent par le cube du diamètre de la vis (D³), tandis que les processus limités par le transfert de chaleur évoluent par le carré (D²). La différence entre ceux-ci est substantielle.
- Règle générale : le débit d'un laboratoire ou d'une ligne à l'échelle pilote ne doit pas être inférieur à 1/10ème du débit de production cible. Si l’écart est plus grand, la fiabilité des calculs de mise à l’échelle diminue considérablement.
Idée fausse n°4 : les extrudeuses à double vis ne conviennent pas à l'injection de liquide
Atteindre des niveaux d’injection de liquide à l’échelle commerciale supérieurs à 70 % est tout à fait réalisable.
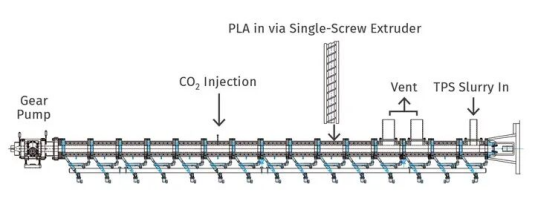
Conception optimisée à double vis intégrant les sections de fusion, de mélange, d'injection de CO₂ supercritique, de refroidissement et de pompage
- Facteurs clés : Le cœur d'une injection réussie réside dans la viscosité du liquide et sa solubilité dans le polymère.
- Équipements divers : les systèmes d'injection tels que les pompes à engrenages, les pompes à piston, les pompes péristaltiques ou les pompes à membrane peuvent être sélectionnés en fonction des caractéristiques du liquide.
- Technique d'injection par étapes : pour les formulations liquides à pourcentage élevé (par exemple > 70 %), la clé est une injection progressive et par étapes pour éviter l'accumulation de liquide dans les canaux de vis.
- Applications supercritiques : la technologie moderne à double vis peut injecter de manière stable des fluides supercritiques pour le moussage, la dévolatilisation ou la plastification assistée.
Idée fausse n°5 : le couple spécifique (ou densité de couple) est le seul indicateur de couple
Lors de l'évaluation des performances de l'extrudeuse, le « couple spécifique » (ST, également connu sous le nom de densité de couple, TD) est fréquemment évoqué.
Le même couple spécifique mais des rapports OD/ID différents entraînent des volumes libres et des caractéristiques de traitement très différents
- Limitation de la définition : La formule du couple spécifique est ST = Md / a³, où Md est le couple maximal par arbre et a est l'entraxe.
- Overlooks Volume : Ce calcul ne reflète pas le volume libre (FV) de la vis. Le volume libre dépend du rapport diamètre extérieur/intérieur de la vis (OD/ID) et affecte directement le débit de matière.
- Évaluation complète : lors de la sélection de l'équipement, il faut trouver l'équilibre optimal entre la capacité de couple et le volume de vis disponible.
Comprendre la logique fondamentale de la composition à double vis et éviter ces pièges cognitifs courants constitue la première étape vers l’amélioration de la qualité et de l’efficacité de la production.
Si vous avez besoin de plus d'informations,Ningbo Fangli Technology Co., Ltd.vous invite à nous contacter pour une demande détaillée, nous vous fournirons des conseils techniques professionnels ou des suggestions d'achat d'équipement.
envoyer une demande
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité